


 400-676-8030

提升阀的抗污染能力如何提升?

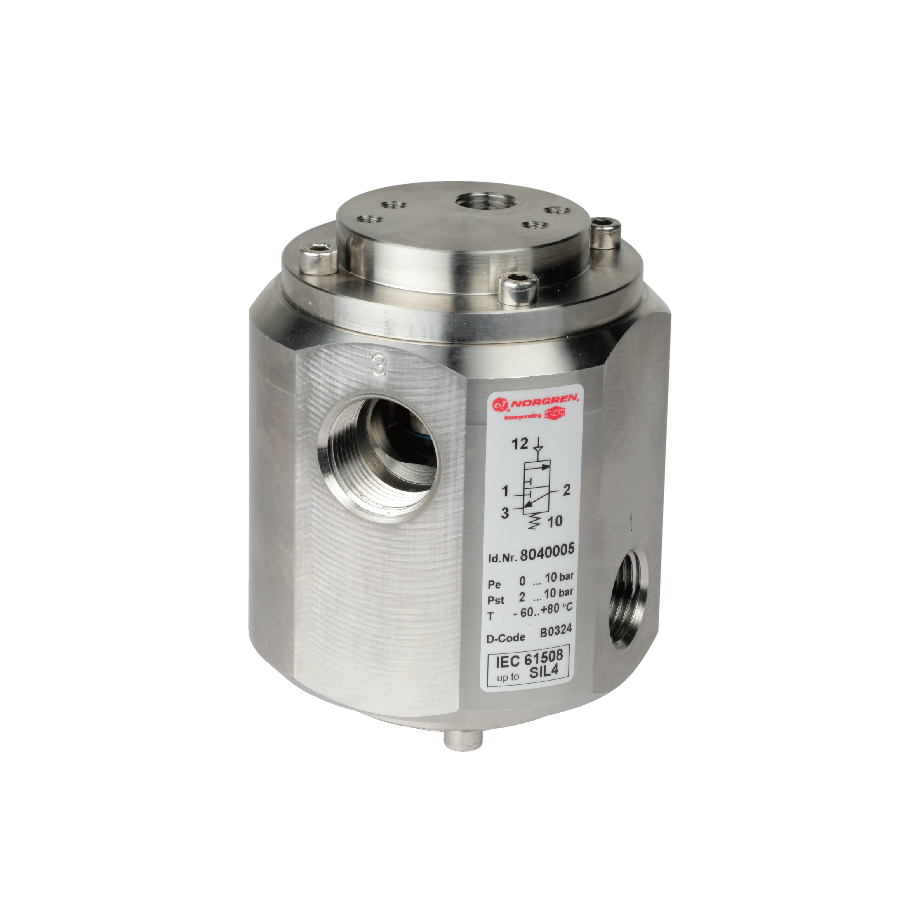
提升阀在实际应用中,无论是粉尘弥漫的矿山、油雾飞溅的机械加工车间,还是湿度极高的食品饮料生产线,工业环境中的污染物始终是威胁阀门稳定运行、缩短使用寿命的“隐形杀手”,诺冠(IMI Norgren)知道抗污染能力对于提升阀的重要性,诺冠 IMI Norgren详细探讨如何科学评估并有效提升提升阀的抗污染能力,为您的设备稳定运行保驾护航。
一、如何评估提升阀的抗污染能力?
评估一款提升阀的抗污染能力,不能仅看单一参数,而应从结构设计、材料选择和防护等级等多个维度进行综合考量。
核心结构:密封设计的“硬实力”
提升阀的核心优势在于独特的密封结构,与滑阀不同,提升阀的阀芯在开启和关闭时是垂直运动,脱离或压紧阀座,这种设计从根本上避免了阀芯与阀套之间的摩擦,使得即便有微小颗粒污染物进入阀腔,也不易造成阀芯卡死,评估时,应重点关注密封结构是否经过优化,能否有效防止外部污染物侵入内部关键运动部件,诺冠的PRA系列紧凑型提升阀就采用了独特的密封结构,在粉尘较多的工业环境中表现尤为出色。
关键材料:材质选择的“基本功”
材料是抵抗腐蚀和磨损的第一道防线,评估提升阀的抗污染能力,必须审视阀体、阀芯及密封件所采用的材料。
阀体与阀芯:在高湿度或腐蚀性环境中,应优先选择不锈钢(如316L)或经过特殊表面处理的高强度铝合金,例如诺冠的重型提升阀(HV系列)就采用此类材料,确保在冶金、矿山等恶劣工况下的长期稳定性。
密封材料:高性能的密封材料不仅要耐磨,还需具备良好的化学兼容性,以抵抗油雾、化学试剂等介质的侵蚀,诺冠在产品设计中广泛采用自润滑和高性能复合材料,显著提升了阀门的耐用性。
外部防护:防护等级的“金钟罩”
对于电磁阀而言,电气部分的防护十分重要,国际防护等级(IPCode)是衡量防尘防水能力的直观标准,在评估时,应根据实际工况选择相应IP等级的产品,例如在需要高压水冲洗的食品饮料行业,或是在潮湿的沿海工厂,选择具备IP65、IP67甚至IP69K防护等级的诺冠总线阀岛,可以有效隔绝水分和污染物,防止电气短路和密封老化。
二、如何提升提升阀的抗污染能力?
除了选择一款本身具备高抗污染能力的阀门,通过系统性的设计和维护,可以进一步将污染风险降至最低。
源头净化:构建洁净的气源屏障
压缩空气是气动系统的主要污染源,其中的水分、油雾和颗粒物是阀门的“头号天敌”,因此在提升阀前端配置高效的气源处理单元(FRL)是提升系统可靠性的关键一步,遵循梯度过滤原则,在主管路前端安装粗过滤器,中端配置油雾过滤器,末端根据需求设置精密过滤器,诺冠提供的F68H系列等超精密过滤器,可将压缩空气中的油雾含量控制在极低水平,从源头上为阀门提供“纯净”的动力。
系统优化:采用独立供排气设计
在多阀集成的阀岛应用中,传统的集中供气和排气设计容易导致污染物和故障在整个系统中扩散,采用独立供气和排气设计,可以为每个阀门通道构建物理隔离。
独立供气:为每个阀门配备专用的过滤器和调压阀,即使某一气路被污染,也不会影响到其他通道。
独立排气:为每个阀门配置专用的消声器和排气通道,可以有效消除背压干扰,并防止不同工艺环节的气体交叉污染,这在医药和食品行业尤为重要,诺冠的多针阀岛就采用了这一先进设计,大大提升了系统的故障容错率。
智能运维:引入预测性维护
随着工业4.0的发展,被动维修已无法满足高效生产的需求,通过集成传感器和智能诊断功能,提升阀及阀岛可以实时反馈工作状态、能耗信息及潜在故障预警,依托先进的总线通信技术,系统能够提前识别密封失效或冷凝风险,实现预测性维护,从而大幅降低非计划停机时间。
在智能制造不断详细的今天一个看似微小的提升阀,可能成为决定整条产线效率与稳定性的关键,选择像诺冠(IMI Norgren)这样拥有百年技术积淀的品牌,不仅意味着选择了高性能的产品,更是选择了一套从源头净化、系统优化到智能运维的完整可靠性保障体系,让我们共同守护每一次精准的“开启”,让每一道气流都受控于心。
 重要通知